第一歩
必要なブロックアップ構成に合わせてツールボードを切断、準備し、乾燥して組み立てます。

当社のインタラクティブセレクターツールを使用して、アプリケーションに最適な製品を見つけてください
ステップ2
粗い目のサンドペーパーを使用して、ジョイントの両面にキーを付けます。
ステップ3
接着面全体の準備が完了したら、アセトンなどの適切な溶剤を使用して、接着する表面から汚染物質を除去します。
表面がきれいになるまでこの操作を繰り返します。
ステップ4
残った溶剤を蒸発させます。
ステップ5
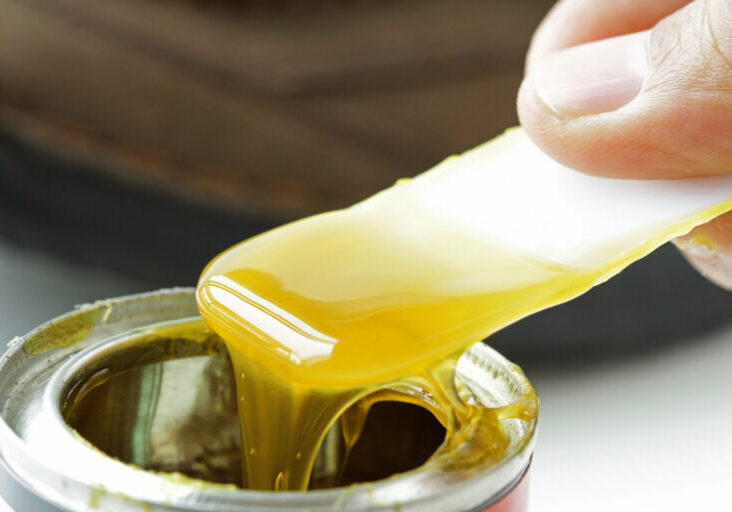
技術データシートに記載されている混合比を使用して接着剤を混合します。
完全に均一な接着剤混合物であることを確認してください。間違った混合比を使用すると、
接着剤が剥がれる原因になります。
ステップ6
鋸歯状のスプレッダーを使用して、ジョイントの片面全体に接着剤を均一に塗布します。
両面に接着剤を塗布する必要はありません。
ステップXNUMX
2 つの接着面を合わせ、接着剤が接合部から押し出されるまで均等に圧力をかけます。
この余分な部分を取り除き、接合部の厚さが均一かどうかを確認します。
ステップXNUMX
ボードは、軽くクランプしたり、スタックの上部表面全体に重りを置いたり、真空バッグで固定したりすることで所定の位置に保持でき、ボード全体に均等な圧力がかかり、結合ラインが完全で、厚さが均一になります。
締め付けすぎると接着剤が不均一に広がり、ボードに応力が蓄積して応力による微小亀裂や反りが発生する可能性があります。
ステップ 9
接着剤の熱特性を最大限に引き出すには、後硬化をお勧めします。
関連するランプ、ドウェル、クールダウン条件がツールボードに適していることを確認することが重要です。
a. ツールボードを接着して後硬化させる際には、パターンの寸法を考慮することが重要です。これは、ランプアップ、ドウェル、クールダウン期間に影響します。ランプアップとクールダウンは、
+5以上 o(+ 9 oF) /時間。後硬化時には、+ 50〜60の温度をお勧めします。 oc
.
b.金型板は、重力による過度の応力を避けるため、適切に支持する必要があります。大型の型の場合は、たわみを最小限に抑え、取り扱いを容易にするために、適切な支持フレームを使用することをお勧めします。
追加の考慮事項
さらに機械加工や処理を行う前に、必ず接着剤が硬化するのに十分な時間を取ってください。
必ずボードの機械的特性に合った接着剤を使用してください。
後硬化の際には、温度が極端に上昇したり下降したりしないように注意が必要です。こうすることで、ボードと接着剤に熱衝撃が生じて接着が弱くなり、ボードに応力亀裂が生じるのを防ぐことができます。
ツールボードをバックアップまたはフレーム構造に取り付ける場合は、必ず推奨される接着剤を使用してください。
高温のツールボードに機械的なアタッチメントを取り付ける場合は、熱膨張係数 (CTE) の変動により、熱にさらされたときに反りや微小な亀裂が生じる可能性があるため、注意してください。
ツールボード、接着剤、バックアップ材、またはフレーム材の CTE の変動により、加熱または冷却時に複合構造に応力が生じる可能性があります。
プロジェクトに関する詳細なガイダンスや具体的な質問については、チームのメンバーにお問い合わせください。